Soluciones de Albin Pump para tratamiento de agua y alcantarillado

El tratamiento efectivo del agua y el alcantarillado es esencial para garantizar la salud y el bienestar de las comunidades en todo el mundo. En este blog, exploraremos las soluciones ofrecidas por Albin Pump en el campo del tratamiento de agua y alcantarillado. Albin Pump es una reconocida empresa que se dedica a proporcionar productos de calidad y soluciones innovadoras para abordar los desafíos relacionados con el agua y el alcantarillado. Descubriremos cómo sus tecnologías avanzadas y su enfoque en la eficiencia han ayudado a mejorar la gestión del agua y el saneamiento en diversas aplicaciones.

El acceso a agua limpia y sistemas de alcantarillado efectivos es crucial para garantizar la salud y el bienestar de las comunidades en todo el mundo. En este blog, exploraremos las soluciones ofrecidas por Albin Pump en el campo del tratamiento de agua y alcantarillado. Albin Pump es una reconocida empresa que se dedica a proporcionar productos de calidad y soluciones innovadoras para abordar los desafíos relacionados con el agua y el alcantarillado. Descubriremos cómo sus tecnologías avanzadas y su enfoque en la eficiencia han ayudado a mejorar la gestión del agua y el saneamiento en diversas aplicaciones.

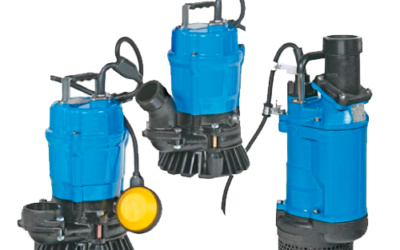
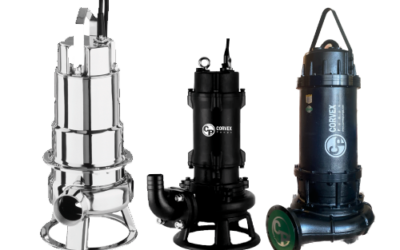
  1. Sistemas de bombeo eficientes: Albin Pump ofrece una amplia gama de bombas diseñadas específicamente para el tratamiento de agua y alcantarillado. Estas bombas están diseñadas para garantizar un rendimiento óptimo con una eficiencia energética excepcional. Albin Pump utiliza tecnología de membrana y diafragma en sus bombas, lo que las hace altamente confiables y duraderas. Estos sistemas de bombeo eficientes son ideales para el tratamiento de aguas residuales, el bombeo de lodos y diversas aplicaciones de tratamiento de agua.
  2. Dosificación precisa de productos químicos: El tratamiento de agua y alcantarillado a menudo requiere la dosificación precisa de productos químicos para garantizar la eliminación efectiva de contaminantes y patógenos. Albin Pump ofrece sistemas de dosificación de productos químicos altamente precisos y confiables. Estos sistemas utilizan tecnología de bomba de diafragma, lo que permite una dosificación precisa y un control adecuado de los productos químicos utilizados en el proceso de tratamiento.
  3. Tecnología de mezcla avanzada: El proceso de tratamiento de agua y alcantarillado a menudo requiere una mezcla eficiente de sustancias químicas, floculantes y otros aditivos para lograr resultados óptimos. Albin Pump ha desarrollado tecnologías de mezcla avanzadas que garantizan una distribución uniforme de los productos químicos y una mezcla efectiva en el proceso de tratamiento. Estas soluciones de mezcla son altamente eficientes y contribuyen a una mejor calidad del agua tratada.
  4. Sistemas de control y monitoreo: La eficiencia en el tratamiento de agua y alcantarillado se logra mediante un control y monitoreo adecuados de los sistemas. Albin Pump ofrece soluciones de control y monitoreo de vanguardia que permiten a los operadores supervisar y controlar de manera efectiva los procesos de tratamiento. Estos sistemas proporcionan datos en tiempo real, alertas y funciones de automatización que mejoran la eficiencia operativa y reducen los costos de mantenimiento.
  5. Compromiso con la sostenibilidad: Albin Pump se enorgullece de su compromiso con la sostenibilidad y la protección del medio ambiente. Sus soluciones de tratamiento de agua y alcantarillado están diseñadas para minimizar el consumo de energía y reducir la huella ambiental. Albin Pump también se esfuerza por desarrollar productos duraderos y de alta calidad que reduzcan la necesidad de reemplazos frecuentes y minimicen los residuos.

Las soluciones de Albin Pump para el tratamiento de agua y alcantarillado destacan por su innovación y eficiencia. Desde bombas dosificadoras de precisión hasta sistemas de mezcla y agitación, Albin Pump ofrece una gama completa de soluciones para abordar los desafíos del tratamiento de agua y alcantarillado. Su enfoque en la sostenibilidad y la durabilidad garantiza una gestión eficiente del agua y el saneamiento, contribuyendo así a un futuro más limpio y saludable. Con Albin Pump como socio confiable, las organizaciones pueden mejorar la calidad del agua y garantizar la eficiencia en sus procesos de tratamiento de agua y alcantarillado.
COTIZA CON NOSOTROS

Feb 7, 2020

Inducom Perú

Fundamentos de la Limpieza CIP: La Base del Diseño de INOXPA

En las industrias alimentaria, farmacéutica, cosmética y química, mantener altos estándares de higiene es fundamental para garantizar la calidad del producto, reducir riesgos de contaminación y aumentar la disponibilidad de los equipos de proceso. Sistemas CIP INOXPA:...

Guía Técnica Especializada: Montaje y Desmontaje del Cierre Mecánico Simple en Bombas INOXPA SLR-A

El mantenimiento de bombas lobulares utilizadas en procesos industriales exige precisión técnica para garantizar la estanqueidad, conservar las tolerancias internas del equipo y prolongar la vida útil de sus componentes. Dentro de los elementos más importantes de una...

Diseño de una estación CIP industrial: criterios clave para una limpieza eficiente en procesos sanitarios

En industrias como la alimentaria, farmacéutica, cosmética y química, garantizar la limpieza interna de tuberías, depósitos y equipos de proceso es fundamental para mantener la calidad del producto, evitar contaminaciones y asegurar la continuidad operativa. Para...

Limpieza CIP: los 4 pilares de un sistema eficiente

La limpieza CIP, del inglés Cleaning in Place o limpieza en sitio, es un método utilizado para limpiar las superficies internas de tuberías, tanques, bombas, válvulas, intercambiadores de calor y otros equipos de proceso sin necesidad de desmontarlos. Este sistema es...

Gestión de la viscosidad en bombas lobulares SLR-A: impacto en la velocidad y el rendimiento operativo

En la industria oleícola, alimentaria y de procesos, el bombeo de productos viscosos representa un desafío técnico importante. La elevada resistencia al flujo puede afectar el llenado de la bomba, incrementar el consumo energético, reducir el caudal entregado y...

Protección contra sobrepresión en la bomba lobular SLR-A: ajuste y tarado de la válvula de seguridad

La gestión de la presión en los sistemas de bombeo industrial es fundamental para proteger al personal, preservar la integridad de los equipos y mantener la continuidad del proceso. Esta protección resulta especialmente importante en las bombas rotativas de...

Bomba INOXPA SLR-A: diagnóstico de vibraciones, ruidos y sobrecarga del motor

La bomba lobular INOXPA SLR-A es un equipo rotativo de desplazamiento positivo diseñado para el manejo de productos viscosos y abrasivos. Su campo de aplicación se encuentra principalmente en la industria alimentaria, especialmente en el bombeo de masa de aceituna,...

Mantenimiento de la bomba lobular INOXPA SLR-A: desmontaje, montaje y ajuste de lóbulos y juntas de labios

El mantenimiento preventivo y correctivo de los equipos industriales es fundamental para conservar su eficiencia, seguridad y vida útil. En el caso de la bomba lobular rotativa SLR-A de INOXPA, estas intervenciones adquieren especial importancia debido a su...

Sincronización de los lóbulos en una bomba SLR-A: procedimiento, ajustes y consecuencias de una regulación incorrecta

La sincronización de los lóbulos es uno de los procedimientos de mantenimiento más importantes en una bomba lobular SLR-A. De este ajuste depende que los elementos rotativos se desplacen de manera coordinada, manteniendo las holguras necesarias para bombear el...

Materiales de la bomba lobular INOXPA SLR-A: resistencia al desgaste y compatibilidad de proceso

Filosofía de selección de materiales La bomba lobular SLR-A ha sido diseñada principalmente para el transporte de productos viscosos y abrasivos, especialmente masa de aceituna y alperujo. Materiales de la bomba lobular INOXPA SLR-A y sus propiedades técnicas La...

Introducción a la integridad de los engranajes

En la ingeniería mecánica, los engranajes son componentes diseñados para transmitir potencia y movimiento de manera precisa mediante el contacto entre ruedas dentadas. Sin embargo, su capacidad de transmisión está limitada por factores como la generación de calor, las...

Bombas lobulares y sistemas CIP: soluciones eficientes para el manejo de fluidos de alta viscosidad

En las industrias alimentaria, cosmética, farmacéutica y de procesamiento de productos densos, el transporte de fluidos de alta viscosidad representa un desafío técnico importante. Productos con consistencias similares a la miel espesa, pastas, cremas, concentrados o...

Diseño modular e higiene: claves para cumplir las exigencias sanitarias en la industria alimentaria

Diseño modular e higiénico En la industria alimentaria actual, la higiene no es únicamente un requisito operativo. Constituye uno de los pilares que sostienen la calidad del producto, la seguridad del consumidor y la continuidad de los procesos productivos. La...

Caudalímetro electromagnético y conductivímetro: control mecánico y químico en sistemas CIP

Instrumentación en sistemas CIP En un sistema CIP —Cleaning in Place o limpieza en sitio— la efectividad del proceso depende del equilibrio entre cuatro variables principales: acción mecánica, concentración química, temperatura y tiempo de contacto. Dentro de esta...

Sistemas CIP Fijos Multilínea: Eficiencia en la Limpieza Simultánea de Varias Líneas de Producción

En la industria moderna, la transición desde los métodos de limpieza manual hacia sistemas automatizados ha sido fundamental para mejorar la higiene, la calidad del producto y la eficiencia de las operaciones. Sistemas CIP fijos La limpieza CIP —del inglés Cleaning In...

Artículos Relacionados